La capacidad finita en el APS exige limpieza y setup en la secuencia
En la manufactura regulada, el plan de producción suele caerse en el primer cambio de producto. No por falta de capacidad nominal. Porque el secuenciamiento trató limpieza y setup como holgura entre órdenes — cuando, en planta, son el trabajo.
Es un patrón común: el APS (o la hoja que hace sus veces) encaja órdenes por tiempo de proceso. El plan cierra. En el turno, la línea necesita limpieza entre lotes, ajuste de formato, verificación de prontitud. El atraso aparece como “operacional”. Al día siguiente, el plan sigue optimista.
Lo que el secuenciamiento suele omitir
Capacidad finita sin setup y limpieza no es capacidad finita. Es capacidad nominal con un roce que alguien descubrirá en el piso.
Tres omisiones recurrentes:
- Tiempo de limpieza como constante genérica — cuando el riesgo y el procedimiento cambian con el par de productos (de A a B no es lo mismo que de B a A).
- Setup desacoplado de la orden — si el sistema no sabe qué debe estar listo antes del start, la orden “liberada” llega incompleta a la línea.
- Turnos y mantenimiento como detalle — un plan que atraviesa un cambio de turno sin heredar restricciones reales se vuelve improvisación del turno, no ejecución.
Cuando eso queda fuera, el APS optimiza un escenario que la línea no puede ejecutar. El piso improvisa; calidad hereda desvío, espera y presión para “solo esta vez”.
Por qué importa en GxP
En ambiente regulado, limpieza y setup no son solo logística. Son controles. Un procedimiento de limpieza entre productos con riesgo de contaminación cruzada no es un intervalo de calendario — es un paso con criterio de aceptación, evidencia y, a menudo, despeje de línea (line clearance) antes del siguiente lote.
Si el plan ignora eso:
- la presión del turno empuja atajos (saltar verificación, acortar esperas, reordenar “de memoria”)
- el registro se desalinea de lo que de hecho ocurrió
- la liberación gasta tiempo reconciliando el plan con la realidad
Un secuenciador que no conoce la limpieza no está planificando la producción. Está empujando la diferencia hacia el turno y, después, hacia el registro de lote.
Qué cambia cuando limpieza y setup entran al modelo
El diseño útil suele tener tres propiedades.
Vínculo explícito al par de productos (o al estado de la línea). El tiempo y el procedimiento de cambio no son un “buffer de dos horas”. Son actividad tipada: limpieza tipo X, setup de formato Y, con duración y precondiciones.
Bloqueo de start sin prontitud. La orden siguiente no “empieza” en el sistema solo porque llegó el reloj. Si la limpieza no se completó — y se evidenció, donde el proceso lo exige — el start queda bloqueado. Parece riguroso; en la práctica evita el modo de falla en que la planta avanza y el registro alcanza después.
What-if que la operación acepta correr. Cambiar la secuencia de dos lotes solo sirve si el modelo recalcula limpiezas y setups — no solo desplaza barras en un Gantt. Si no, nadie en el turno abre el escenario dos veces.
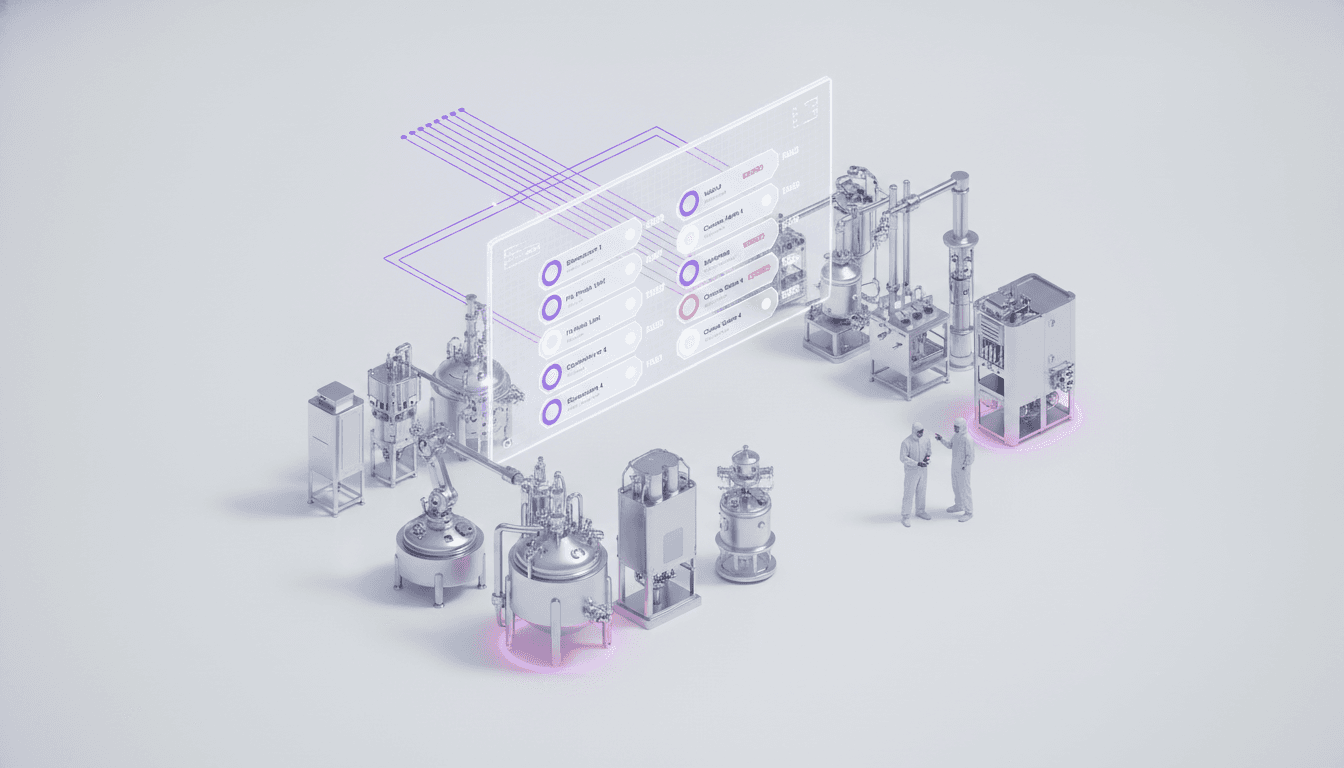
Aquí el APS deja de ser herramienta aislada de planificación y pasa a conversar con ejecución y prontitud de recurso: el plan y el piso hablan el mismo idioma. En la plataforma NEO, esa integración queda en NEO APS, cerca de cómo la prontitud de recurso trata estado y vigencia como condición de start.
El modo de falla silencioso
El peor resultado no es que el plan se atrase. Es que el plan parezca cumplido.
Señales de que el secuenciamiento está escondiendo el cambio:
- la adherencia al plan sube mientras el overtime y el retrabajo de limpieza también suben
- órdenes “cerradas a tiempo” con grilla de limpieza incompleta o firmada después
- replanificación diaria manual que siempre “ajusta” los mismos cambios de producto
- desvíos de cambio de producto (line clearance, mix-up) concentrados en los cambios que el plan trató como triviales
En esos casos, el número del plan está estable porque la definición de cumplimiento se aflojó — no porque la planta se volvió más previsible.
Preguntas antes de prometer adherencia al plan
Antes de vender o comprar “capacidad finita” como beneficio:
- ¿El modelo distingue limpieza y setup por contexto (producto anterior, siguiente, estado de línea), o usa un único tiempo medio?
- ¿El start de la orden siguiente depende de la conclusión evidenciada del cambio, o solo de la fecha planificada?
- ¿What-if y replanificación recalculan limpiezas, o solo empujan barras?
- ¿Hay sincronismo de vuelta al piso (lo ejecutado actualiza el plan), o el APS es un plan hecho por la mañana que nadie actualiza después de las diez?
- ¿Quién es dueño de la verdad cuando plan y ejecución divergen — y eso está escrito?
Si la respuesta es vaga, el business case de adherencia al plan aún no tiene base.
Cerrar el ciclo
El secuenciamiento útil en planta regulada no optimiza el tiempo de proceso aislado. Carga el cambio — limpieza, setup, prontitud — como restricción del modelo, no como observación aparte. La capacidad finita de verdad empieza cuando el cambio de línea deja de ser la sorpresa del turno.
En su planta, el mes pasado, ¿cuántas veces el atraso “operacional” fue, en realidad, un setup que el plan nunca reconoció?
Contenido práctico sobre GxP, MES, integridad de datos y sistemas de planta. Unas pocas veces al mes, sin ruido.