OEE que significa algo: definições antes de painéis
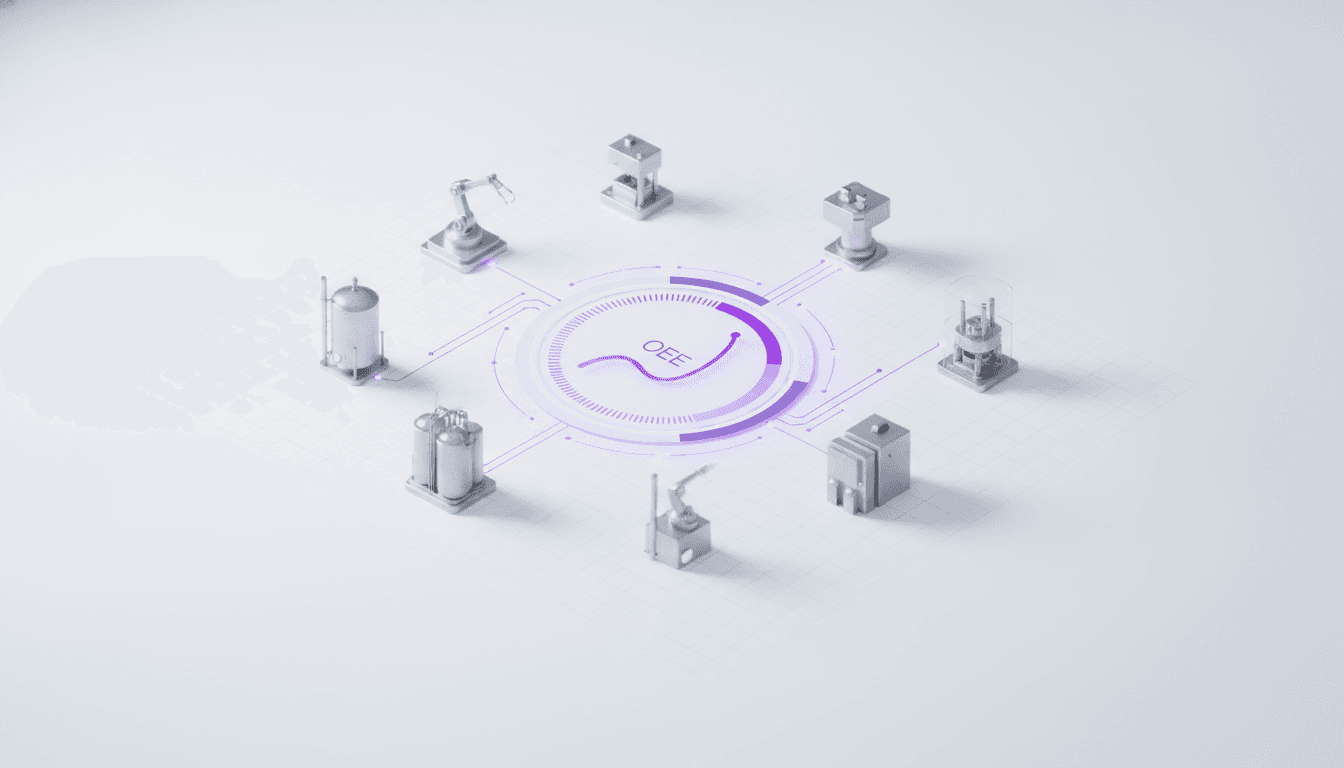
O OEE é uma das poucas métricas de manufatura que todo mundo reconhece e quase ninguém calcula do mesmo jeito. É o produto de três razões — disponibilidade, desempenho e qualidade — e cada uma delas depende de uma definição que é escolhida, não medida.
É isso que torna o número único tão fácil de mover sem melhorar nada. Na prática, a disciplina que funciona é fixar as definições primeiro, publicar, e só então construir o painel.
Três jeitos de o número subir sem a linha melhorar
Cada componente tem uma escolha embutida, e cada escolha tem um jeito de inflar o resultado.
- Parada planejada. A disponibilidade compara tempo de operação com tempo de produção planejado, então tudo que é reclassificado como planejado sai do denominador. Basta reclassificar um setup recorrente como manutenção planejada e a disponibilidade melhora sem um minuto a mais de produção.
- Tempo de ciclo ideal. O desempenho compara a produção real com uma taxa teórica. Se essa taxa é definida como o que a linha alcança confortavelmente, em vez da capacidade de projeto, o desempenho se aproxima de 100% por construção.
- Qualidade. Deveria ser qualidade de primeira passagem. Contar unidades retrabalhadas como boas esconde o custo do retrabalho — as unidades acabaram embarcadas, mas consumiram capacidade duas vezes.
Se o OEE melhorou e a produção não, foram as definições que se moveram. É a primeira coisa a conferir, e raramente é deliberado.
De onde o dado precisa vir
Definição é a primeira falha. A outra é mais discreta e mais comum: um OEE construído sobre paradas registradas à mão. Um operador anotando motivos de parada numa folha no fim do turno está reconstruindo de memória, e as paradas curtas — as que somadas costumam ser a maior perda isolada da planta — simplesmente não entram no registro.
O estado de máquina lido direto do equipamento muda o quadro. Quando os estados de operação, parada e falha chegam por OPC-UA ou MQTT a um historiador de processo, as microparadas ficam visíveis pela primeira vez, e o perfil de perdas costuma ser bem diferente do que o registro manual sugeria.
Automatizar a captura não elimina o julgamento, porém. Alguém ainda precisa classificar por que a parada ocorreu, e é essa classificação que torna o número acionável. O sistema deveria facilitar anexar o motivo no momento da parada — e não reconstruí-lo horas depois, que é o mesmo problema de contemporaneidade que afeta qualquer valor registrado manualmente.
Por que os componentes valem mais que o produto
Mesmo com definições fixas e captura automática, o número único ainda diz quase nada sobre o que fazer em seguida. Os mesmos 65% podem ser uma linha que roda estável mas fica sem material, ou uma que roda o tempo todo e refuga um quinto do que produz. As duas exigem intervenções opostas.
Reportados separadamente, os três componentes apontam para algum lugar:
- disponibilidade baixa — setups, quebras, espera por material ou operadores; normalmente uma conversa de programação ou manutenção
- desempenho baixo — microparadas, velocidade reduzida, uma restrição a montante; normalmente uma conversa de engenharia
- qualidade baixa — capacidade de processo, variação de material, perdas de setup na partida; normalmente uma conversa de processo
O produto é útil para acompanhar a tendência de uma linha ao longo do tempo. É quase inútil para comparar duas linhas diferentes, e pior que inútil para comparar duas plantas, porque compara também as definições delas — sem avisar.
O que faz pegar
Definições, captura e componentes resolvem o cálculo. O que decide se o programa dura é a rotina em volta dele, e os programas que sobrevivem têm algumas coisas em comum — nenhuma delas é sobre o software.
- Uma definição escrita de tempo planejado, tempo de ciclo ideal e do que conta como bom de primeira — acordada antes do primeiro painel, e alterada apenas por decisão explícita
- Motivos de parada que operadores consigam anexar em segundos, num vocabulário que eles ajudaram a escrever
- O detalhamento de perdas revisado regularmente por quem pode agir sobre ele, e não apenas reportado para cima
- Um histórico visível, para que uma mudança possa ser avaliada contra o que a linha realmente fazia antes dela
Esse último ponto é o motivo de o historiador importar mais que o painel. O painel mostra o estado atual; responder se a intervenção do trimestre passado funcionou exige que o dado embaixo dele ainda exista, na resolução em que foi capturado.
Por onde começar
A ordem é a mesma do artigo: conectar os estados de máquina antes de construir relatórios — nossa nota sobre conectar o chão de fábrica cobre a sequência —, depois acordar as definições, depois publicar os componentes. O NEO OEE e o quadro mais amplo de analítica e execução de manufatura assumem essa ordem, porque um painel construído sobre definições contestadas tende a ser discutido em vez de usado.
Conteúdo prático sobre GxP, MES, integridade de dados e sistemas de chão de fábrica. Algumas vezes por mês, sem ruído.